高品质冲孔铝天花研发与定制
诚信、实力和产品质量获得业界的认可
服务热线
13336480563
13336480563

诚信、实力和产品质量获得业界的认可


电话:13336480563
手机:13336480563
联系人:杨经理
邮箱:13336@qq.com
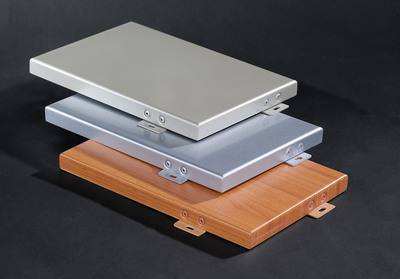
铝单板质量可以从基材、涂层、加工工艺、辅材、检测报告五个维度判断,很多低价问题板主要出在铝板厚度不足、涂层偷减、喷涂不合格、焊缝与折边工艺差。
一、看基材(铝板基板)
厚度户外幕墙常用 2.5mm、3.0mm;室内一般 2.0mm。这里说的是铝板基材厚度,不含涂层,很多商家把涂层一起算进去虚报厚度。 简单方法:用卡尺实测。
避坑:用薄基板、加厚底漆凑厚度,强度不足,后期容易变形、鼓包。
材质牌号外墙优先 3003 铝合金(防锈铝),耐候、抗疲劳;普通室内可用 1060。 不要用回收杂铝,回收铝杂质多,板面容易出现砂眼、暗裂、色差,折弯时开裂。
板面外观板面平整,无明显凹陷、鼓包、划痕、砂眼、褶皱; 同一批次色泽均匀,没有杂色斑块。
二、涂层(最核心,决定户外能用多少年)
户外幕墙必须是氟碳 PVDF 涂层;室内多为粉末喷涂、聚酯喷涂。
涂层结构(氟碳标准:三涂两烤 / 四涂两烤) 底漆→面漆→清漆;低价板经常只做两涂,耐候大打折扣。
简易自检
观感:颜色均匀,哑光板光泽柔和,没有流挂、针孔、气泡、橘皮;
附着力测试:用百格刀划格,胶带粘贴撕扯,涂层不掉皮;
耐摩擦:硬物轻刮,优质氟碳不容易露出白底;(不要大力破坏性刮)
重点区分:氟碳、聚酯、粉末差价很大,很多商家拿聚酯冒充氟碳。
涂层厚度 氟碳涂层总厚度一般≥40μm;可以用涂层测厚仪检测。
三、加工工艺(折弯、焊接、加劲肋、角码)
折边(折弯)折弯处无裂纹、发白、崩边;折弯 R 角规范,不生硬。回收铝、劣质铝板折弯极易开裂。
焊接需要焊接的异形板,焊缝打磨平整,无气孔、虚焊;户外板焊缝位置要补喷涂,防止从焊缝位置生锈。
加劲肋(加强筋)大板必须焊加劲肋,防止风荷载下抖动、凹陷。 判断:加劲肋间距合理、焊接牢固,不是随便点焊几个点。
角码角码材质和铝板匹配,优先铝合金角码; 角码连接牢固,预留伸缩间隙,角码位置不能离板边太近,避免受力撕裂板材。
四、密封、保护膜、背板处理
保护膜:覆膜平整,无起皱;劣质膜后期风化残胶,很难清理。
背板:户外板背面也应有防护涂层,不能裸铝直接暴露,防止背面氧化、冷凝水腐蚀。
开槽:需要开槽折边的板,不能把铝层切穿,否则容易断裂。
五、查验资料(非常关键)
产品检测报告:基材力学性能、涂层附着力、耐人工老化、盐雾测试报告;
氟碳涂层要提供氟碳树脂含量证明(PVDF 含量≥70% 才是合格氟碳);
质保书:正规厂家氟碳铝单板一般提供 15–20 年质保。
