高品质冲孔铝天花研发与定制
诚信、实力和产品质量获得业界的认可
服务热线
13336480563
13336480563

诚信、实力和产品质量获得业界的认可


电话:13336480563
手机:13336480563
联系人:杨经理
邮箱:13336@qq.com
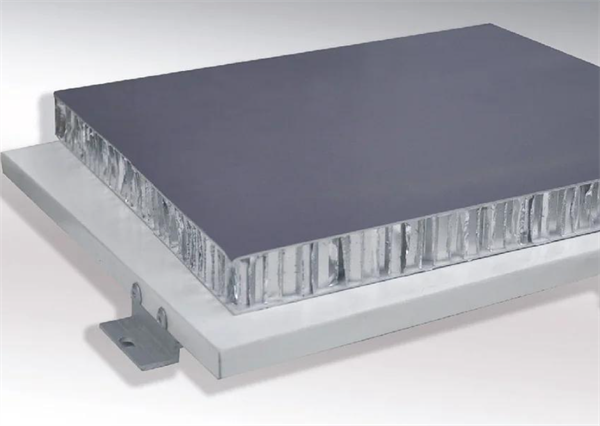
铝蜂窝板是一种典型的仿生结构复合材料,因其重量轻、强度高、平整度好、防火防潮等优异性能,被广泛应用于建筑幕墙、室内装饰、轨道交通和航空航天等领域。
其生产工艺的核心在于将薄的铝板(面板和底板)与铝蜂窝芯通过胶粘剂复合在一起。以下是铝蜂窝板的完整生产工艺流程及关键控制点:
一、 核心原材料
铝面板/底板:通常采用3003、5052等防锈铝合金板,厚度一般在0.8mm-1.5mm之间。
铝蜂窝芯:采用3003或5052铝箔(厚度通常为0.04mm-0.08mm),经涂胶、叠压、拉伸而成,常用边长规格有4mm、5mm、6mm等。
胶粘剂:分为结构胶(用于面板与蜂窝芯复合,需高强度)和蜂窝芯节点胶(用于铝箔之间粘接)。常用的是双组分聚氨酯胶或环氧树脂胶。
二、 详细生产工艺流程
1. 蜂窝芯的制备(前道工序)
铝箔涂胶:在铝箔表面按一定间距涂布芯条胶(节点胶)。
叠压与固化:将涂胶后的铝箔多层叠合,在热压机中加压加热固化,形成蜂窝铝块。
切割与拉伸:将蜂窝铝块切割成所需高度的蜂窝条,然后通过拉伸机将其拉伸成六边形蜂窝芯。
定型与浸胶:拉伸后的蜂窝芯需进行定型,部分高端产品会进行浸胶处理以增加节点强度和防潮性。
2. 铝面板/底板的前处理
脱脂与清洗:去除铝板表面的油污和杂质。
表面处理:根据需求进行铬化处理(增强附着力)或氟碳喷涂/粉末喷涂。如果是做幕墙板,通常先喷涂后复合。
3. 涂胶与组坯(核心复合工序)
面板涂胶:在铝面板背面均匀涂布结构胶。
铺放蜂窝芯:将拉伸好的铝蜂窝芯平铺在涂胶的面板上。
底板涂胶与覆盖:在蜂窝芯的另一面涂胶,并盖上铝底板。
组坯:形成“铝板-胶层-蜂窝芯-胶层-铝板”的三明治结构。
4. 热压复合
将组坯好的板材送入热压机。
参数控制:在一定的温度(通常50℃-80℃)和压力下保持一段时间,使胶粘剂充分固化,确保铝板与蜂窝芯牢固粘接。
注意:压力不能过大,否则会压塌蜂窝芯;也不能过小,否则会缺胶。
5. 冷压定型
热压后的板材需转入冷压机进行冷却定型,防止板材因温度变化产生内应力而导致变形,确保板面平整度。
6. 后加工(精加工)
裁切:根据订单尺寸将大板切割成标准板或非标板。
折边/开槽:对于幕墙板,需要在四周开槽并折边,以便安装。折边处通常需要注入密封胶或安装边肋。
修边与打磨:去除毛刺,保证边缘整齐。
7. 表面处理(若未预喷涂)
如果采用后喷涂工艺,则对复合好的板材进行氟碳喷涂(PVDF)或粉末喷涂,并进行高温烘烤固化。
8. 质量检验与包装
检验:检查剥离强度(平拉强度)、表面平整度、色差、尺寸偏差等。
包装:贴保护膜,用木箱或纸箱包装,防止运输磕碰。
三、 关键工艺控制点
胶粘剂的选择与涂布量:胶水必须具有足够的剪切强度和剥离强度,涂胶需均匀,避免局部缺胶导致鼓包。
热压温度与压力:温度过高可能导致胶水老化或铝板变形;压力过大易压塌蜂窝芯,压力过小则粘接不牢。
环境温湿度:复合车间需保持恒温恒湿,防止胶水吸潮影响固化效果。
平整度控制:面板与底板的内应力需平衡,冷却过程需缓慢,防止板材翘曲。
四、 工艺分类(按复合方式)
热压复合:最常用,胶水固化彻底,强度高,适合大批量生产。
冷压复合:室温固化,效率较低,但适合对热敏感的表面处理。
连续滚涂复合:用于生产较薄的蜂窝板,效率极高,但设备投资大。
总结来说,铝蜂窝板的生产是一个**“蜂窝芯制备 → 表面处理 → 涂胶组坯 → 热压复合 → 冷却定型 → 精加工”**的系统工程,其中热压复合环节是决定板材力学性能和平整度的核心。
